Gussverfahren für Kohlenstoffstahl: Feinguss, Sandguss und Druckguss erklärt
Gussverfahren für Kohlenstoffstahl: Feinguss, Sandguss und Druckguss erklärt
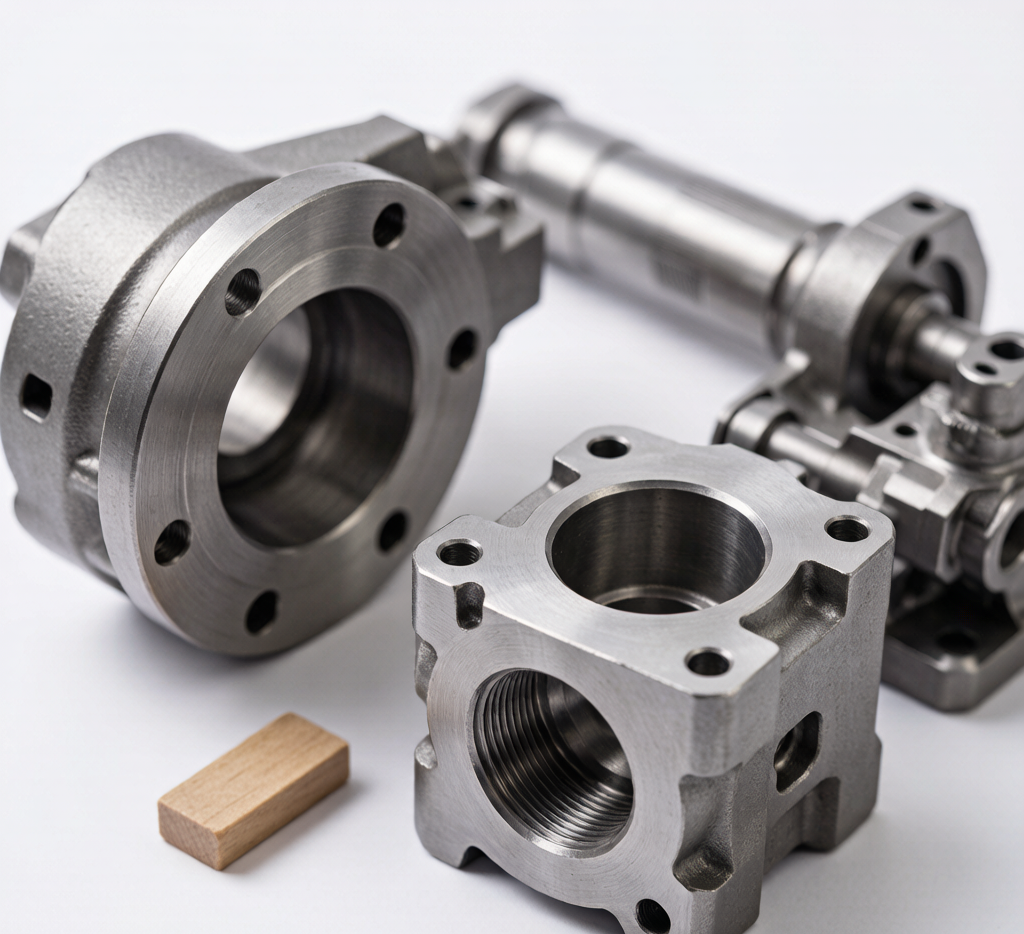
Der Guss von Kohlenstoffstahl verwandelt flüssigen Stahl in komplexe, endkonturnahe Bauteile, deren Bearbeitung aus massivem Stangenmaterial unmöglich oder extrem kostspielig wäre. Von Ventilkörpern und Pumpengehäusen bis hin zu Rahmen für schwere Maschinen und Automobilteile – gegossener Kohlenstoffstahl bietet in einem einzigen Fertigungsschritt Designflexibilität, Materialeffizienz und mechanische Leistungsfähigkeit.
Dieser Leitfaden untersucht die drei wichtigsten Gussverfahren für Kohlenstoffstahl – Sandguss, Feinguss und Druckguss – und vergleicht deren Prozesse, Möglichkeiten und ideale Anwendungsbereiche.
Abb 1
1. Grundlagen des Kohlenstoffstahlgusses verstehen
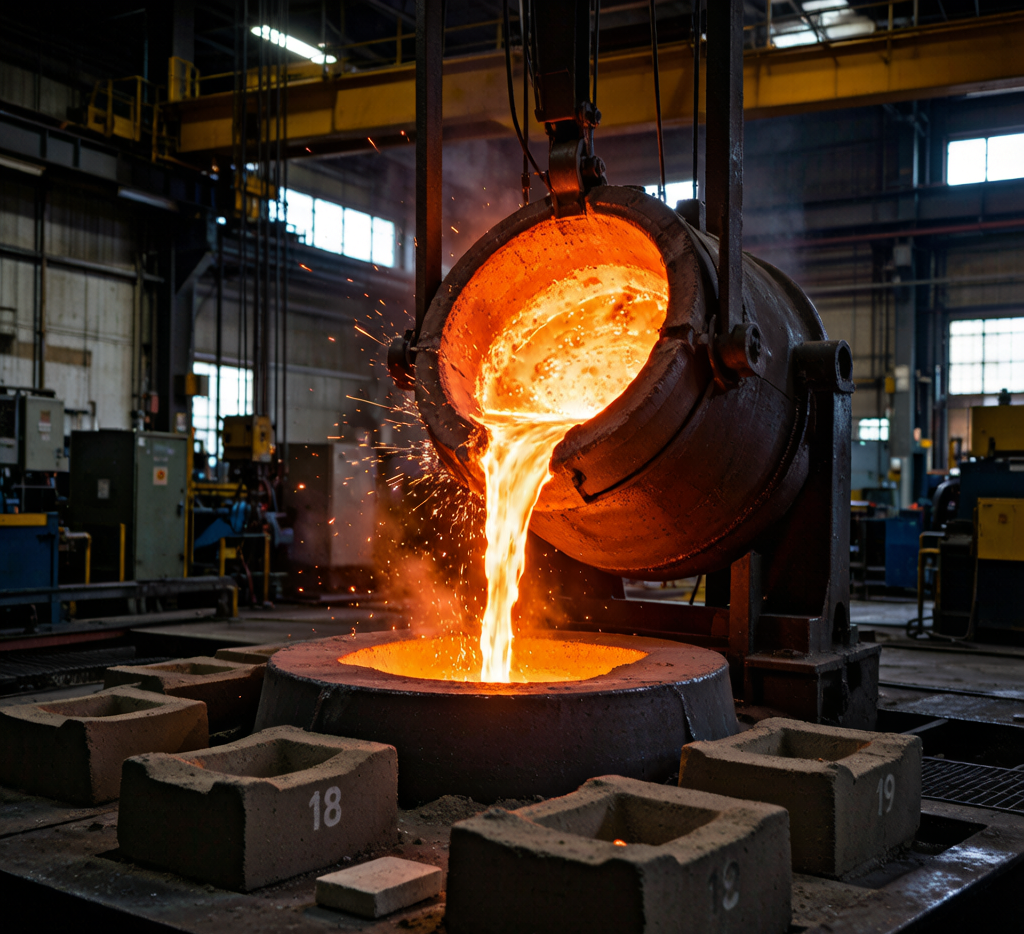
Beim Gießen wird flüssiges Metall in eine Formkavität gegossen und dort erstarren gelassen. Für Kohlenstoffstahl erfordert dieser Prozess Temperaturen von über 1,500 °C, was spezielle feuerfeste Materialien und eine kontrollierte Kühlung notwendig macht, um die gewünschten Mikrostrukturen zu erzielen.
Warum Gusskohlenstoffstahl?
Geometrische Komplexität: Innenkanäle, Hinterschneidungen und dünne Wände ohne Schweißkonstruktionen realisierbar
Materialeffizienz: Die endkonturnahe Fertigung minimiert den Bearbeitungsabfall.
Größenbereich: Bauteile von 50 Gramm bis über 50 Tonnen möglich
Mechanische Integrität: Die gerichtete Erstarrung steuert die Kornstruktur für tragende Anwendungen.
Kosten im Maßstab: Die Werkzeugamortisation macht den Guss bei Produktionsmengen über 100 Einheiten wirtschaftlich.
Gängige Gussstahlsorten aus Kohlenstoffstahl
Klasse
Standard
Kohlenstoffgehalt
Typische Anwendung
A216 WCB
ASTM A216
≤0.30%
Ventilkörper, Armaturen
A216 WCC
ASTM A216
≤0.25%
Niedertemperaturventile
A352 LCB
ASTM A352
≤0.30%
Kryogene Komponenten
A148 105-85
ASTM A148
0.25-0.35 %
Strukturguss
GS-25
DIN 1681
0.20-0.30 %
Allgemeiner Maschinenbau
2. Sandguss für Kohlenstoffstahl
Sandguss ist das am weitesten verbreitete Verfahren für Kohlenstoffstahl und macht etwa 70 % aller Stahlgussteile nach Gewicht aus.
Das Sandgussverfahren
Musterherstellung: Erstellen Sie ein Holz-, Metall- oder Harzmodell, das der Geometrie des fertigen Bauteils entspricht.
Formvorbereitung: Packen Sie Quarzsand, der mit Ton oder chemischen Bindemitteln gebunden ist, um das Muster herum.
Kernherstellung: Mit Hilfe von Kernkästen werden Sandkerne für innere Hohlräume hergestellt.
Formmontage: Kerne positionieren, Ausklinken und Hälften ziehen
Gießen: Überführen von flüssigem Kohlenstoffstahl aus der Gießpfanne in den Formhohlraum (1,500-1,600 °C)
Abkühlen und Ausschütteln: Nach dem Aushärten die Sandform entfernen.
Reinigung und Endbearbeitung: Tore, Steigrohre und Sandreste entfernen; Oberfläche kugelstrahlen
Sandguss-Fähigkeiten
Parameter
Typischer Bereich
Teilgewicht
0.5 kg bis über 50,000 kg
Mindestwandstärke
4-6 mm
Maßtoleranz
CT9-CT11 (ISO 8062)
Oberflächenrauheit (Ra)
12.5-25 μm
Mindestproduktionsvolumen
1-10 Stück wirtschaftlich
Musterkosten
500–10,000 US-Dollar, je nach Komplexität
Vorteile und Einschränkungen
Vorteile: Niedrigste Werkzeugkosten, praktisch unbegrenzte Teilegröße, geeignet für alle Kohlenstoffstahlsorten, geeignet für Prototypen und Kleinserien.
Einschränkungen: Grobe Oberflächenbeschaffenheit, größere Toleranzen, mögliche Sandeinschlüsse, langsamere Produktionsrate als beim Druckguss.
Abb 2
3. Feinguss (Wachsausschmelzverfahren) für Kohlenstoffstahl
Das Feingussverfahren erzeugt Bauteile aus Kohlenstoffstahl mit außergewöhnlicher Oberflächengüte und Maßgenauigkeit und eignet sich daher ideal für komplexe Teile, die nur eine minimale Nachbearbeitung erfordern.
Der Feingussprozess
Wachsmodell-Injektion: Wachs in eine Aluminiumform einspritzen, um ein präzises Muster zu erzeugen
Montage: Befestigen Sie die Wachsmodelle an einem zentralen Wachsgusskanal (Baum).
Rohbau: Den Baum in die Keramikschlämme tauchen, mit feuerfestem Sand bestreuen; 6-10 Mal wiederholen
Entparaffinierung: Die Schale auf 100-150 °C erhitzen, um das Wachs zu schmelzen und abtropfen zu lassen, sodass ein Hohlraum entsteht.
Brennen: Sinterkeramikschale bei 900-1,000°C für Festigkeit
Gießen: Die vorgeheizte Hülle mit flüssigem Kohlenstoffstahl füllen
Gehäuseentfernung: Keramik abbrechen, Teile vom Baum abschneiden
Finishing: Wärmebehandlung, Kugelstrahlen und Bearbeitung nach Bedarf
Feinguss-Fähigkeiten
Parameter
Typischer Bereich
Teilgewicht
5 g bis 100 kg
Mindestwandstärke
1.5-2.0 mm
Maßtoleranz
CT4-CT6 (ISO 8062)
Oberflächenrauheit (Ra)
1.6-3.2 μm
Mindestproduktionsvolumen
50-100 Stück wirtschaftlich
Werkzeugkosten
2,000 bis 15,000 US-Dollar für Wachsformen
Beste Anwendungen
Laufräder und Pumpenkomponenten mit komplexen Schaufelgeometrien
Ventilinnenteile, die präzise Strömungswege erfordern
Halterungen und Beschläge für Luft- und Raumfahrt sowie Verteidigung
Teile für medizinische und lebensmittelkonforme Geräte
Zahnradrohlinge und Kettenräder in der Nähe der Endabmessungen
4. Druckguss für Kohlenstoffstahl
Während Aluminium und Zink beim Druckguss dominieren, bietet der Druckguss aus Kohlenstoffstahl (technisch gesehen Halbfest- oder Pressguss) einzigartige Vorteile für die Massenproduktion dichter, porenfreier Bauteile.
Varianten aus Kohlenstoffstahl-Druckguss
Squeeze-Casting
Geschmolzener Kohlenstoffstahl wird in eine vorgeheizte Form gegossen und anschließend unter hohem mechanischem Druck (50–150 MPa) erstarrt. Durch den Druck werden Poren beseitigt und ein feines Korngefüge erzielt.
Halbfester Guss
Eine Kohlenstoffstahlschlämme (40-60% Feststoffanteil) wird bei niedrigeren Temperaturen als beim vollständig flüssigen Gießen in die Formen eingespritzt, wodurch die Formenerosion reduziert und dünnere Wände ermöglicht werden.
Druckgussfähigkeiten
Parameter
Typischer Bereich
Teilgewicht
0.1 kg bis 20 kg
Mindestwandstärke
2-3 mm
Maßtoleranz
CT5-CT7
Oberflächenrauheit (Ra)
3.2-6.3 μm
Produktionsrate
30-120 Zyklen/Stunde
Werkzeugkosten
$ 20,000- $ 100,000 +
Abb 3
5. Prozessvergleich für Kohlenstoffstahl
Faktor
Sandguss
Feinguss
Druckguss
Oberflächengüte
rau
Ausgezeichnet
Gut
Maßhaltigkeit
Moderat
Hoch
Hoch
Teilekomplexität
Hoch
Sehr hohe
Moderat
Mindestwandstärke
4-6 mm
1.5-2 mm
2-3 mm
Produktionsvolumen:
1-1,000
50-10,000
5,000+
Werkzeugkosten
Niedrig
Medium
Hoch
Stückkosten (hohes Volumen)
Hoch
Medium
Niedrig
Materialverwendung
50-70 %
60-80 %
85-95 %
Innere Mängel
Moderates Risiko
Low Risk
Sehr geringes Risiko
6. Wärmebehandlung von Gussstahl aus Kohlenstoffstahl
Bauteile aus gegossenem Kohlenstoffstahl benötigen fast immer eine Wärmebehandlung, um die vorgegebenen mechanischen Eigenschaften zu erreichen und Gussspannungen abzubauen.
Ausglühen
Auf 850–920 °C erhitzen, an der Luft abkühlen lassen. Verfeinert das Korngefüge, verbessert die Zähigkeit und homogenisiert die chemische Entmischung bei der Erstarrung.
Abschrecken und Anlassen
Austenitisieren bei 850–880 °C, Abschrecken in Öl oder Wasser, anschließend Anlassen bei 400–650 °C. Erzielt die gewünschten Festigkeits-Zähigkeits-Kombinationen für Strukturgussteile.
Spannungsarmglühen
Auf 550–650 °C erhitzen, 2–4 Stunden halten, im Ofen abkühlen lassen. Unverzichtbar für große, komplexe Gussteile, um Verformungen während der Bearbeitung zu vermeiden.
7. Qualitätskontrolle und Inspektion
Gussteile aus Kohlenstoffstahl erfordern strenge Prüfungen, um die innere Unversehrtheit und die Einhaltung der Abmessungen sicherzustellen.
Ultraschallprüfung (UT): Interne Diskontinuitäten in dicken Abschnitten
Magnetpulverprüfung (MT): Oberflächen- und oberflächennahe Risse
Chemische Analyse: Spektrometrische Überprüfung der Schmelzzusammensetzung
Mechanische Prüfung: Zugfestigkeit, Kerbschlagzähigkeit, Härte nach ASTM A370
8. Konstruktionsrichtlinien für Kohlenstoffstahlgussteile
Die Einhaltung der DFM-Prinzipien (Design for Manufacturing) reduziert die Kosten und verbessert die Qualität:
Gleichmäßige Wandstärke: Vermeiden Sie abrupte Übergänge; verwenden Sie eine schrittweise Reduzierung (mindestens 1:3).
Ausreichende Filets: Innenecken mit einem Mindestradius von 3-5 mm, um Heißrisse zu vermeiden
Formschrägen: 1-3° pro Seite zum Entfernen des Modells (Sandguss)
Platzierung der Erhöhung: Positionieren Sie Steigleitungen an den zuletzt gefrierenden Abschnitten, um die Schrumpfung auszugleichen.
Materialauswahl: Niedrigere Kohlenstoffgehalte (WCB) für bessere Schweißbarkeit; höherer Kohlenstoffgehalt für höhere Verschleißfestigkeit
Bearbeitungszugaben: 2-5 mm an kritischen Oberflächen, abhängig vom Gießverfahren
FAQ
Welches ist das kostengünstigste Gießverfahren für Prototypen aus Kohlenstoffstahl?
Sandguss bietet die geringsten Werkzeugkosten (500–3,000 US-Dollar) und eignet sich für Einzelstückaufträge. Für Prototypen mit engen Toleranzen oder glatten Oberflächen bieten sich 3D-gedruckte Sandformen oder Feinguss mit Rapid-Pattern-Technologie an.
Kann gegossener Kohlenstoffstahl die gleiche Festigkeit wie Schmiedestahl erreichen?
Mit der richtigen Wärmebehandlung erreicht Gussstahl 85–95 % der Festigkeit von Schmiedestahl derselben Güteklasse. Das Gussgefüge weist zwar eine gewisse Porosität und größere Korngröße auf, diese Unterschiede werden jedoch durch Normalglühen und Härten/Anlassen deutlich verringert. Für kritische Konstruktionsanwendungen ist die Norm ASTM A148 oder A216 mit vollständigen mechanischen Prüfungen vorzusehen.
Was verursacht Porosität in Kohlenstoffstahlgussteilen?
Porosität entsteht durch Gaseinschlüsse (mangelhafte Entlüftung), Schwindung (unzureichendes Steigrohrvolumen) oder Reaktionen zwischen flüssigem Stahl und Formmaterialien. Eine geeignete Angussgestaltung, kontrollierte Gießtemperatur und ausreichendes Steigrohrvolumen minimieren die Porosität. Durch Druckgießen oder Heißisostatisches Pressen (HIP) lässt sich Restporosität beseitigen.
Wie lege ich die Anforderungen an die Oberflächenbeschaffenheit von Gussteilen fest?
Beachten Sie die Norm ISO 8062 (CT-Güten) für Maßtoleranzen und ISO 1302 für Oberflächenrauheit. Für bearbeitete Oberflächen geben Sie „Guss + Bearbeitung“ mit Zuschlag an. Für funktionale Oberflächen im Gusszustand liefert Feinguss eine Rauheit von Ra 1.6–3.2 µm; Sandguss erfordert 12.5–25 µm.
Wie lange ist die typische Lieferzeit für Aufträge im Bereich Kohlenstoffstahlguss?
Die Lieferzeiten variieren je nach Verfahren: Sandguss mit vorhandenen Modellen: 3–4 Wochen; Sandguss mit neuen Modellen: 6–8 Wochen; Feinguss: 4–6 Wochen; Druckguss mit vorhandenen Formen: 2–3 Wochen. Die Werkzeugherstellung verlängert die Lieferzeit um 3–6 Wochen für neue Formen oder Formen.
Fazit
Der Guss von Kohlenstoffstahl bietet unübertroffene Flexibilität bei der Herstellung komplexer Metallbauteile für nahezu alle Industriezweige. Sandguss ist das Standardverfahren für große, schwere Teile in geringen Stückzahlen; Feinguss zeichnet sich durch hohe Präzision und Oberflächenqualität aus; und Druckguss bietet wirtschaftliche Effizienz bei hohen Produktionsmengen.
Die Wahl des richtigen Verfahrens hängt von der Teilegeometrie, den Toleranzanforderungen, dem Produktionsvolumen und dem Budget ab. Die Zusammenarbeit mit einer erfahrenen Gießerei, die sich mit der Metallurgie von Kohlenstoffstahl auskennt, gewährleistet optimale Materialeigenschaften und gleichbleibende Qualität.
Suchen Sie Kohlenstoffstahlgussteile für Ihr Projekt? Huaxia-Steel liefert Präzisions-Kohlenstoffstahlgussteile im Sand- und Feingussverfahren, inklusive zerstörungsfreier Prüfung und Wärmebehandlung. Fordern Sie jetzt ein Angebot mit Ihren Zeichnungen und Spezifikationen an.
Oder kontaktieren Sie uns, um unsere Zertifikate einzusehen
Wir möchten mit Ihnen zusammenarbeiten
Wenn Sie weitere Informationen zu unseren Blechprodukten oder Architekturprojekten benötigen, zögern Sie bitte nicht, hier Ihre Kontaktdaten und eine Nachricht zu hinterlassen.
Unser Expertenteam wird innerhalb von 24 Stunden antworten, um die Diskussion fortzusetzen und Ihnen alle zusätzlichen Informationen zukommen zu lassen, die Sie benötigen.